Zertifikate für Schweißen und Produktionskontrolle
EN ISO 3834-2 legt umfassende Qualitätsanforderungen an das Schweißen fest. Unsere werkseigene Produktionskontrolle für Stahlbauteile ist nach EN 1090-1 zertifiziert; das Zertifikat hat die notifizierte Stelle 1433 ausgestellt.
Was wir vorweisen
Wo eine Angabe eine Zertifikatsnummer hat, steht sie mit der ausstellenden Stelle dabei. Sie können sie also nachprüfen.
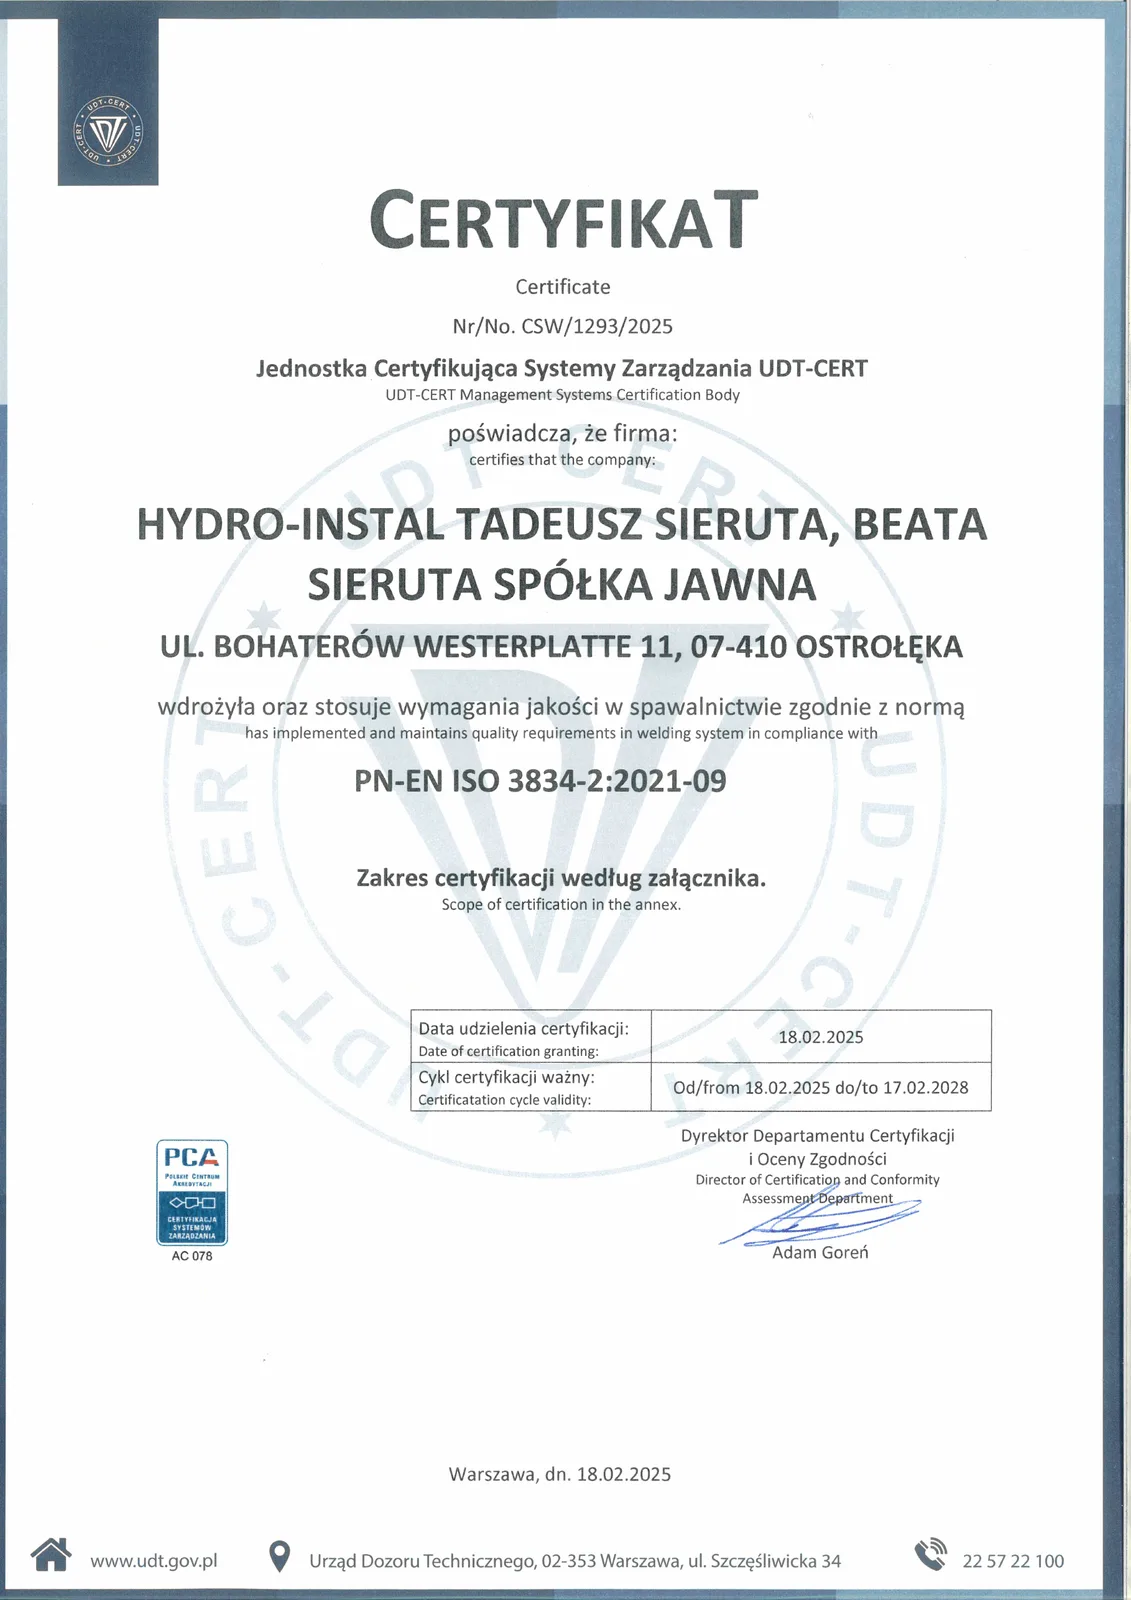
EN ISO 3834-2 ist die umfassende Stufe der Qualitätsanforderungen an das Schmelzschweißen. Sie regelt, wie das Schweißen geplant, ausgeführt, geprüft und dokumentiert wird.
Umfang
Schmelzschweißen in unserem Werk nach EN ISO 3834-2: wie Schweißnähte geplant, ausgeführt, geprüft und dokumentiert werden.
Nicht abgedeckt
Das Zertifikat betrifft unser Schweißen. Es ist kein Produktzertifikat und bewertet kein Anbaugerät für eine bestimmte Maschine.
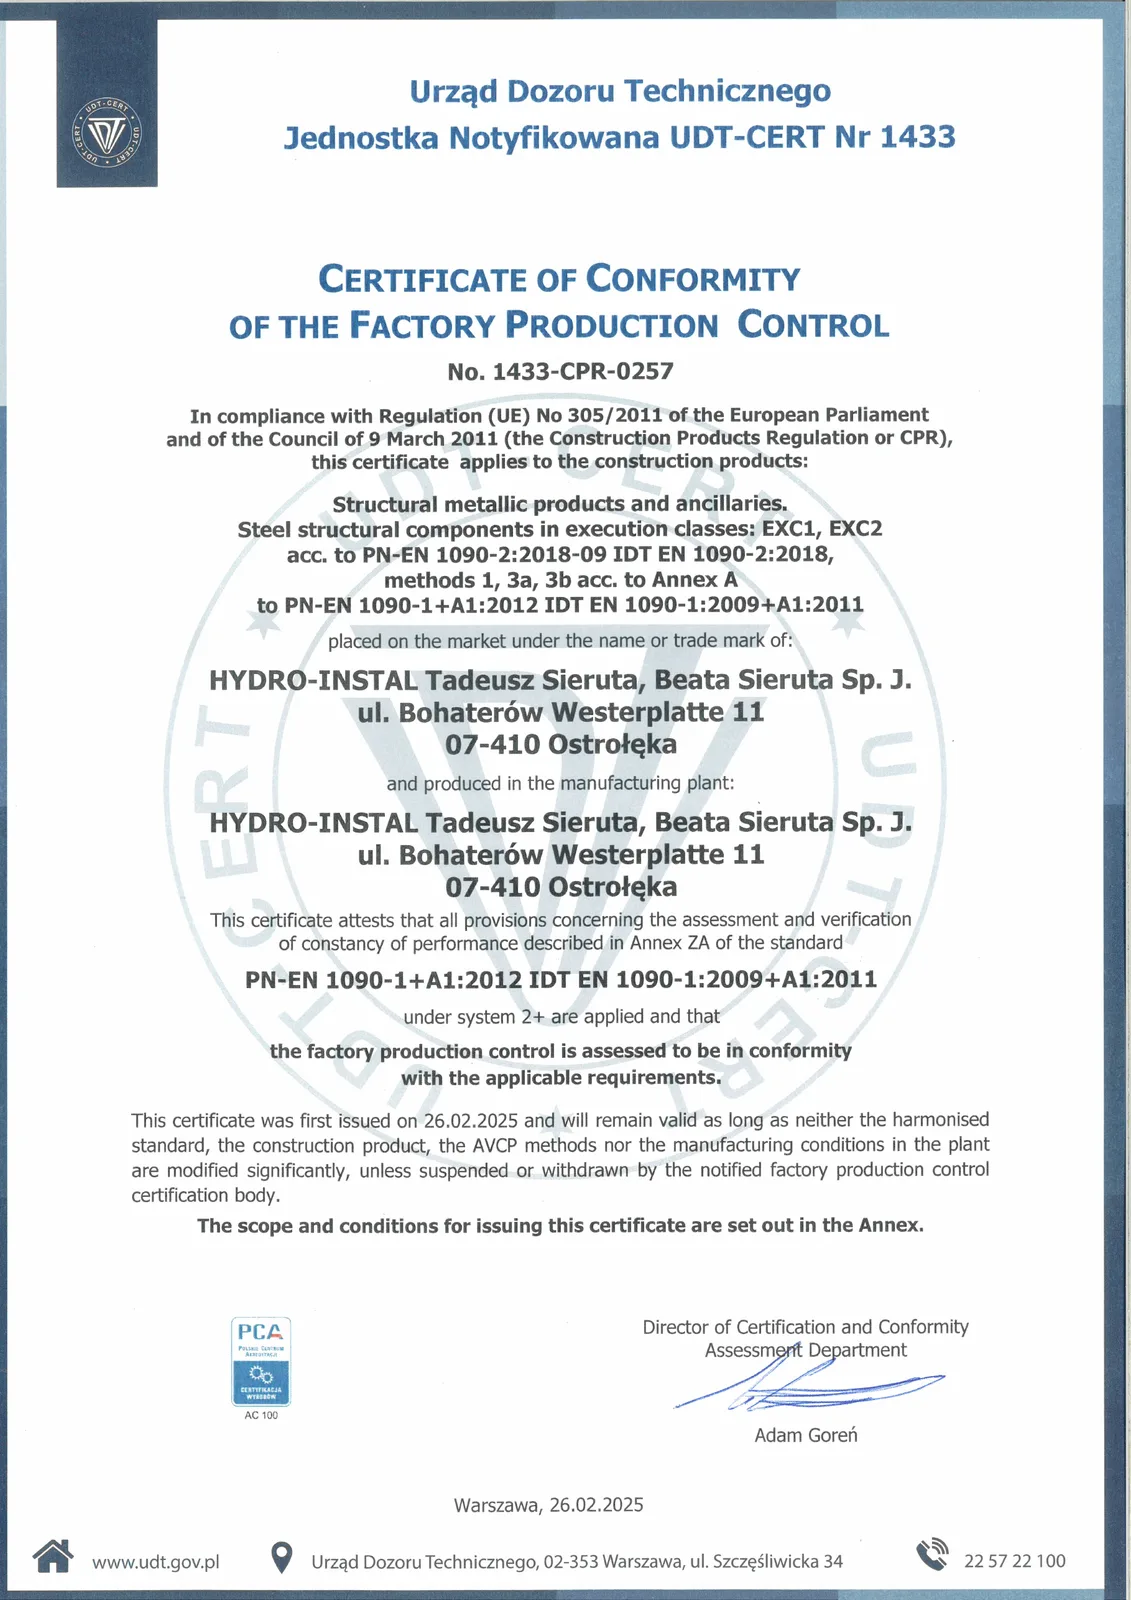
Werkseigene Produktionskontrolle für Stahlbauteile nach EN 1090-1, Ausführungsklassen EXC1 und EXC2, zertifiziert durch die notifizierte Stelle 1433.
Umfang
Werkseigene Produktionskontrolle für tragende Stahlbauteile der Ausführungsklassen EXC1 und EXC2.
Nicht abgedeckt
Die Ausführungsklassen EXC3 und EXC4 sind nicht abgedeckt.
Scan des Zertifikats. Zum Vergrößern anklicken.
Zertifikat
1433-CPR-0257
Ausgestellt von
UDT-CERT: notifizierte Stelle 1433
Qualifizierte Schweißer und Verfahren
EN ISO 9606-1 · WPQR EN ISO 15614
Schweißer qualifiziert nach EN ISO 9606-1, Schweißverfahren durch WPQR nach EN ISO 15614 qualifiziert. Qualifiziert sind die Verfahren MAG 135 und TIG (WIG) 141.
Umfang
Unsere Schweißer und Schweißverfahren für die Prozesse MAG 135 und WIG 141.
Nicht abgedeckt
Andere Schweißprozesse sind nicht qualifiziert.
Zerstörungsfreie Prüfung
Qualifizierung des ZfP-Personals
EN ISO 9712: VT + PT Stufe 2
Sicht- und Eindringprüfung durch Personal mit Stufe-2-Zertifizierung nach EN ISO 9712. Geprüft werden die in der Zeichnung geforderten Nähte, nicht jede Schweißnaht.
Umfang
Sichtprüfung (VT) und Eindringprüfung (PT) durch nach EN ISO 9712 zertifiziertes Personal, Stufe 2.
Nicht abgedeckt
Ultraschall- und Durchstrahlungsprüfung gehören nicht dazu. Geprüft werden nur die Nähte, die Zeichnung oder Prüfplan nennen.
Werkstoffdokumentation zu den verwendeten Schmelzen, über den Fertigungsnachweis dem Auftrag und der Seriennummer zugeordnet. Abnahmeprüfzeugnis EN 10204 3.1 erhältlich
EN 10204 3.1
Abnahmeprüfzeugnisse 3.1 nach EN 10204, je Schmelze ausgestellt und zum Auftrag archiviert.
Umfang
Der Stahl selbst: ein Abnahmeprüfzeugnis 3.1 nach EN 10204 je Schmelze, verknüpft mit Auftrag und Seriennummer.
Nicht abgedeckt
Es belegt den Werkstoff, nicht die Schweißnähte und nicht das fertige Anbaugerät.
Konformitätserklärung nach der Maschinenrichtlinie 2006/42/EG für jeden Schnellwechsler und jedes hydraulische Anbaugerät aus unserer Fertigung. Unterzeichnet von Hydro-Instal als Hersteller.
Umfang
Schnellwechsler und hydraulische Anbaugeräte: CE-Kennzeichnung und EU-Konformitätserklärung nach der Maschinenrichtlinie 2006/42/EG.
Nicht abgedeckt
Löffel und andere Anbaugeräte ohne Hydraulik fallen nicht unter diese Angabe.
Umstellung auf die Verordnung (EU) 2023/1230 läuft. Anwendbar ab 20. Januar 2027.
Ausgestellt von
Hydro-Instal
Schnellwechsler-Sicherheit (ISO 13031)
Schnellwechsler MS und S-System, gebaut nach ISO 13031